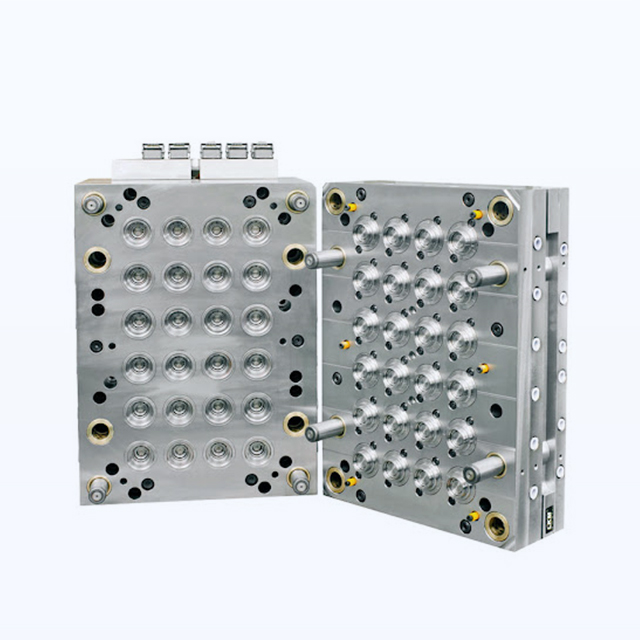
Pasar de la creación de prototipos a la producción en masa obliga a tomar una decisión de ingeniería crítica. Debe evaluar cuidadosamente la arquitectura de sus herramientas antes de cortar acero. Una elección equivocada genera altos gastos de capital, retrasos en el lanzamiento al mercado y tasas de defectos inaceptables. El molde en sí representa una enorme inversión inicial. La fase de diseño inicial dicta la rentabilidad de fabricación a largo plazo.
Los directores de proyectos y los ingenieros mecánicos a menudo se enfrentan a un dilema específico. ¿Debería asignar su presupuesto a una herramienta de cavidades múltiples o a un molde familiar? Ambas estrategias escalan la producción y maximizan la eficiencia de la prensa de inyección. Sin embargo, sirven a objetivos de fabricación completamente diferentes y producen resultados financieros muy diferentes.
Esta guía técnica desglosa las distinciones mecánicas, operativas y financieras entre estos dos tipos principales de moldes. Proporcionamos el marco analítico necesario para tomar la decisión más rentable. Esto se aplica tanto si produce bienes de consumo ensamblados complejos como si invierte en soluciones de embalaje de gran volumen.
Conclusiones clave
Moldes de cavidades múltiples: ideales para producir volúmenes masivos de piezas idénticas. Ofrecen tiempos de ciclo agresivos y calidad dimensional constante a lo largo de millones de ciclos.
Moldes familiares: más adecuados para moldear diferentes componentes de un solo conjunto de una sola vez. Reducen los costos iniciales de herramientas, pero exigen un equilibrio del flujo de polímeros altamente complejo.
La matriz de decisiones: su elección final depende del volumen total pronosticado, la compatibilidad geométrica de las piezas y su presupuesto inicial versus el retorno de la inversión a largo plazo.
Estándar de la industria: Los componentes de embalaje producidos en masa requieren herramientas dedicadas de alta precisión para cumplir con estrictos requisitos de tolerancia y rendimiento.
Tendencias actuales de la industria en moldeo por inyección
El panorama del moldeo por inyección está cambiando rápidamente hacia la eficiencia y la reducción de materiales. Los fabricantes de envases enfrentan una intensa presión para reducir el uso de resina y al mismo tiempo mantener la integridad estructural. El aligeramiento es ahora el estándar indiscutible de la industria. Las secciones de pared más delgadas requieren presiones de inyección más altas, velocidades de enfriamiento más rápidas y herramientas altamente optimizadas.
En consecuencia, los ingenieros se están alejando de los sistemas de canal frío en aplicaciones de gran volumen. Las instalaciones modernas prefieren colectores de canal caliente avanzados para eliminar el desperdicio del bebedero y acortar los tiempos de los ciclos. La implementación de una sólida línea de producción de moldes de tapas de múltiples cavidades para botellas aborda exactamente estas tendencias. Maximiza el rendimiento, minimiza la degradación del material y garantiza tolerancias estrictas incluso con diseños de aligeramiento agresivos.
¿Qué es un molde de cavidades múltiples?
Un molde de múltiples cavidades es una herramienta especializada que contiene varias cavidades idénticas mecanizadas en una sola base de acero. El polímero fundido fluye a través del bebedero, ingresa al sistema de canales y llena todas las cavidades simultáneamente. En lugar de producir una pieza por ciclo, esta configuración le permite moldear múltiples réplicas exactas en una sola toma.
Las ventajas de la ingeniería
El principal beneficio de las herramientas de cavidades múltiples es la drástica reducción del costo de las piezas. Producir 16, 32, 48 o incluso 72 piezas por ciclo reduce drásticamente el tiempo de la máquina. Este ciclo optimizado se traduce directamente en un menor consumo de energía y menores costos de mano de obra por unidad.
Debido a que todas las cavidades comparten exactamente el mismo volumen y geometría, lograr un enfriamiento uniforme es muy eficiente. Los técnicos de moldeo pueden fijar presiones de mantenimiento y velocidades de inyección con confianza. Cada cavidad responde de manera idéntica a los ajustes del proceso. Esto da como resultado tasas de contracción predecibles y tolerancias excepcionalmente estrictas en todo el ciclo de producción.
Las desventajas a considerar
El inconveniente más notable es el gasto de capital inicial. Mecanizar docenas de cavidades idénticas de alta precisión en acero endurecido de primera calidad como S136 o P20 requiere cientos de horas de fresado CNC y mecanizado por descarga eléctrica. Los costos iniciales de herramientas más altos y los plazos de fabricación más largos son estándar. También necesita una prensa de inyección con un mayor tonelaje de sujeción para mantener la herramienta cerrada contra la inmensa presión de las múltiples cavidades de llenado.
¿Qué es un molde familiar?
Un molde familiar alberga múltiples cavidades diferentes dentro de una única base de molde. Usted moldea un conjunto de producto completo en una sola inyección. Piense en una caja electrónica de plástico. La carcasa superior, la carcasa inferior y la tapa de la batería se moldean simultáneamente.
Las ventajas de los moldes familiares
El beneficio más atractivo es el costo inicial de herramientas significativamente menor. Consolida tres bases de molde separadas en una sola herramienta. Esta configuración garantiza una combinación perfecta de colores y materiales para todas las piezas ensambladas. Se moldean exactamente al mismo tiempo a partir del mismo lote de resina polimérica.
Más allá de los costos iniciales, la gestión de inventario mejora drásticamente en el taller. Cada vez que se abre el molde, recibe un juego completo de componentes. Esto elimina el riesgo de producir en exceso una pieza mientras se espera que termine otra.
Las desventajas y los riesgos operativos
El riesgo crítico del moldeo familiar radica en la reología del polímero. Inyectar plástico fundido en cavidades de diferentes tamaños simultáneamente es un desafío matemático. El plástico fluye naturalmente hacia el camino de menor resistencia.
Imagínese estar frente a la prensa viendo cómo la carcasa inferior parpadea mientras la tapa de la batería sufre un disparo corto. Esta es la realidad de una herramienta desequilibrada. El equilibrio artificial requiere un ajuste preciso del tamaño de la puerta y de los corredores. Si el sistema no está perfectamente calibrado, las cavidades más pequeñas se llenan primero y se sobrellenan. Este desequilibrio inherente genera estrés interno, mayores tasas de desperdicio y frecuentes tiempos de inactividad por mantenimiento.
Diferencias principales: moldes de cavidades múltiples versus moldes familiares
Evaluar sus opciones objetivamente requiere una comparación directa entre métricas clave de fabricación. La siguiente tabla describe las realidades operativas de ambas estrategias de herramientas.
Característica / Métrica
Moldes de cavidades múltiples
Moldes familiares
Geometría de la cavidad
100% Idéntico
Diferentes formas y tamaños
Costo inicial de herramientas
Alto debido al mecanizado extenso
Moderado debido a la consolidación
Costo por pieza
Extremadamente bajo
Moderado a alto según la tasa de desechos
Volumen Ideal
100.000 a Millones de unidades
10.000 a 50.000 kits ensamblados
Equilibrio del corredor
Naturalmente equilibrado
Artificialmente equilibrado y complejo.
Consistencia de calidad
Excepcionalmente alto
Riesgo moderado de sobreembalaje
Guía de selección práctica: tomar la decisión correcta
Para tomar una decisión basada en datos, los gerentes de proyecto deben evaluar su proyecto según estrictos umbrales de ingeniería antes de cortar acero.
Requisitos de volumen de producción
Examine de cerca su pronóstico de ventas. Si su volumen previsto supera las 100.000 unidades por año, opte en gran medida por herramientas de cavidades múltiples. Las economías de escala justifican rápidamente el mayor costo inicial de las herramientas. El retorno de la inversión suele superar al de un molde familiar en los primeros meses de producción en masa. Por el contrario, si sólo necesita 20.000 kits ensamblados en total, un molde familiar es la opción financiera más inteligente.
Geometría de piezas y flujo de materiales
Analiza las características físicas de tus componentes. Si sus piezas tienen pesos muy diferentes o espesores de pared variables, evite los moldes familiares. El plástico fundido se comporta de manera impredecible cuando se le fuerza a adoptar geometrías que no coinciden. No es posible moldear fácilmente un componente estructural voluminoso junto con un soporte delicado de paredes delgadas sin comprometer gravemente la calidad.
Riesgos de mantenimiento y cadena de suministro
Considere los riesgos operativos del mantenimiento de herramientas. Si se rompe una cavidad en un molde familiar, la producción de todo el conjunto se detiene hasta que se terminan las reparaciones. No se puede vender medio recinto. Por el contrario, si una cavidad en un molde de 32 cavidades está dañada, los técnicos pueden bloquear el canal hacia esa cavidad específica. La máquina continúa funcionando con 31 piezas, manteniendo la continuidad de la cadena de suministro.
Análisis profundo: herramientas de precisión para la fabricación de botellas
Centrarse específicamente en la industria del embalaje revela por qué la selección precisa de herramientas no es negociable. Los cierres de bebidas exigen un nivel incomparable de precisión y velocidad. La rosca interna debe encajar perfectamente con el acabado del cuello de la botella para evitar la pérdida de carbonatación. Las bandas a prueba de manipulaciones requieren puentes microscópicos que se rompen constantemente al abrirse.
Intentar utilizar un molde familiar para esta aplicación específica es prácticamente imposible. La duración del ciclo se vería gravemente obstaculizada por la parte más gruesa, destruyendo por completo la viabilidad económica.
Por lo tanto, invertir en un sistema premium de molde de tapa multicavidad para botella es el único camino viable. Los moldes SPI Clase 101 de alta calidad construidos con acero inoxidable endurecido garantizan una rápida comercialización. Los tiempos de ciclo suelen caer por debajo de los cinco segundos. Esto permite a las empresas de bebidas producir miles de millones de unidades al año con tasas de defectos cercanas a cero.
Errores comunes que se deben evitar en la selección de herramientas
Seleccionar la arquitectura de molde incorrecta perjudica la rentabilidad. Evite estos costosos errores en el taller.
Error 1: buscar herramientas baratas por adelantado. Muchos equipos seleccionan moldes familiares únicamente para preservar su presupuesto de capital. Terminan perdiendo mucho más dinero debido a las altas tasas de desechos, el desperdicio de resina y los constantes ajustes de las máquinas. Un molde barato con una tasa de desperdicio del 15 por ciento rápidamente se convierte en el activo más caro del piso.
Error 2: Ignorar los sistemas de canal caliente. El funcionamiento de una herramienta de alta cavitación con un sistema de canal frío genera enormes cantidades de residuos plásticos. Para aplicaciones complejas, es esencial invertir en un bien equilibrado y molde de tapa de múltiples cavidades para botella equipado con un colector de canal caliente. Inyecta plástico directamente en la pieza, eliminando por completo el desperdicio del bebedero.
Error 3: saltarse la simulación del flujo del molde. Nunca adivines cómo se comportará el plástico. Saltarse el análisis de flujo es un error crítico. El software de simulación avanzado predice caídas de presión, identifica ubicaciones óptimas de las puertas y demuestra si un molde realmente se puede equilibrar.
Conclusión
Los moldes de múltiples cavidades dominan estrictamente la producción de gran volumen. Ofrecen una consistencia inigualable y tiempos de ciclo ultrarrápidos para piezas idénticas. Los moldes familiares proporcionan una solución consolidada y económica para kits ensamblados de menor volumen, siempre que las geometrías de las piezas sean altamente compatibles.
La elección ideal requiere equilibrar sus limitaciones de capital iniciales con sus objetivos de producción a largo plazo. Evalúe cuidadosamente sus requisitos de volumen, diseño de piezas y calidad para seleccionar la arquitectura que maximice la rentabilidad.
¿Listo para escalar su producción de envases sin comprometer la calidad? Explore las soluciones de ingeniería avanzadas de Senlan Moulds. Póngase en contacto hoy con un socio experimentado en moldeo por inyección para diseñar el proyecto perfecto de molde de tapa de múltiples cavidades para botellas, adaptado estrictamente a sus especificaciones.
Preguntas frecuentes
¿Cuál es la vida útil típica de un molde para tapas de gran volumen?
Los moldes de acero de alta calidad clasificados como SPI Clase 101 están diseñados para una longevidad extrema. Con un mantenimiento preventivo adecuado y una limpieza regular, estos moldes duran de manera confiable entre 1 millón y más de 5 millones de ciclos de inyección antes de requerir una renovación importante.
¿Se puede convertir posteriormente un molde familiar en un molde de múltiples cavidades?
No, esto no es mecánicamente factible. La base del molde, la disposición del canal de enfriamiento y los sistemas de canales son fundamentalmente diferentes. La transición a una producción de gran volumen requiere ingeniería y mecanizado de una herramienta completamente nueva desde cero.
¿Cómo funciona el equilibrio de cavidades en moldes familiares versus moldes de múltiples cavidades?
Los moldes de múltiples cavidades están naturalmente equilibrados porque todas las cavidades poseen exactamente la misma geometría. El plástico fluye simétricamente. Los moldes familiares requieren un equilibrio artificial. Los ingenieros ajustan matemáticamente los tamaños de las compuertas y las longitudes de los canales para que las piezas de diferentes tamaños terminen de llenarse exactamente en el mismo milisegundo.
¿Cómo se equilibra eficazmente un molde familiar?
El equilibrio eficaz comienza mucho antes de cortar el acero. Los ingenieros dependen en gran medida del software de simulación de flujo de moldes para predecir las caídas de presión. Al analizar los datos de flujo, ajustan los diámetros de los canales y restringen los tamaños de las compuertas en las piezas más pequeñas, lo que obliga al plástico fundido a llenar las cavidades más grandes a un ritmo proporcional.
¿Cuál es el número máximo de cavidades en un molde de tapa?
El número máximo depende completamente del tamaño de la prensa de inyección y de la geometría específica de la tapa. Los moldes modernos para cierres de bebidas de alta producción suelen tener 48, 72, 96 o incluso 128 cavidades. Estos requieren un enorme tonelaje de sujeción y controladores de canal caliente altamente sofisticados para mantener la estabilidad del proceso.
¿Qué tipo de molde es más barato?
Un molde familiar es significativamente más barato por adelantado que construir varios moldes separados para un ensamblaje de varias piezas. Sin embargo, un molde de múltiples cavidades genera un costo por pieza mucho menor a largo plazo debido a tiempos de ciclo más rápidos y un uso optimizado de la energía.
¿Por qué se prefieren los moldes de alta cavitación para los cierres?
Las tapas de botellas se consumen por miles de millones en todo el mundo. Un molde de una sola cavidad es demasiado lento y costoso por unidad para satisfacer la demanda del mercado. Las herramientas de alta cavitación permiten la producción en masa de docenas de unidades precisas cada pocos segundos. Es la única opción económicamente viable para la industria del embalaje.