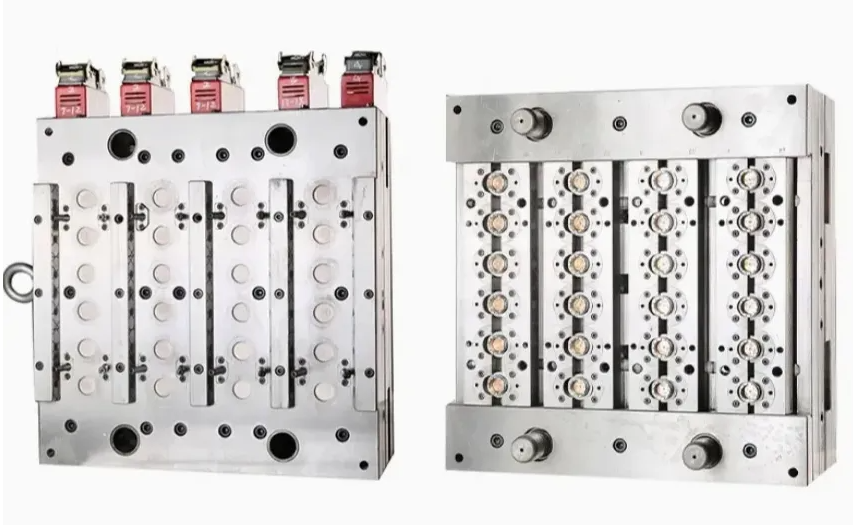
Aumentar la producción de plástico sin aumentar los costos generales es una batalla diaria para los gerentes de fábrica. Los plazos de entrega no pueden alargarse. La calidad debe permanecer impecable. En el altamente competitivo sector del plástico, encontrar este equilibrio exacto es fundamental para la supervivencia. El moldeo por inyección de múltiples cavidades constituye una solución práctica y muy eficaz para la producción en masa. Al diseñar un sistema que produce múltiples piezas idénticas en un solo ciclo de máquina, este método cambia fundamentalmente las matemáticas de fabricación. La producción se multiplica rápidamente. Las inversiones en maquinaria pesada siguen siendo manejables.
Un excelente ejemplo de esta eficiencia de alto volumen es el molde de inyección de tapas con múltiples cavidades . Se ha convertido en un activo esencial para las industrias que envasan bebidas, cosméticos y productos farmacéuticos. Las tapas y cierres se consumen en cantidades masivas todos los días. Producirlos uno a la vez es simplemente una pérdida de horas de máquina. Esta guía completa explora cómo funcionan estas herramientas avanzadas y sus beneficios comprobados de ahorro de costos. También profundizaremos en estrategias esenciales de optimización del diseño y criterios exactos para seleccionar el socio de fabricación adecuado para su próximo proyecto de gran volumen.
Conclusiones clave
Eficiencia inigualable: producir múltiples piezas por ciclo aumenta exponencialmente la producción. Esto logra una mayor eficiencia de volumen en comparación con las configuraciones tradicionales de una sola cavidad.
Reducción de costes: La inversión inicial en herramientas es notablemente mayor. Sin embargo, un sistema de múltiples cavidades reduce significativamente el costo por pieza en tiradas grandes al maximizar el tiempo de la máquina y minimizar la mano de obra.
El diseño importa: las características de ingeniería avanzadas no son negociables. Los canales de enfriamiento conformes optimizados y los sistemas de canal caliente equilibrados mantienen una calidad dimensional constante en cada cavidad.
Inversión estratégica: la elección del número de cavidades depende completamente del volumen de producción. Para la producción en masa, la ampliación con múltiples cavidades es la única opción económicamente viable.
Selección de socios: Trabajar con un fabricante de moldes experimentado garantiza una herramienta duradera. Esto maximiza el retorno de su inversión a largo plazo.
Comprensión de los conceptos básicos: la mecánica de las herramientas de alta cavitación
Cómo funciona realmente el sistema
Piense en un sistema de cavidades múltiples como un motor de producción de alta densidad. Una única base de molde de acero alberga decenas de cavidades idénticas. Dependiendo de los requisitos de producción y de la fuerza de sujeción de la máquina, estas configuraciones suelen tener 16, 32, 64 o incluso 96 cavidades. Durante la fase de inyección, la resina plástica fundida es forzada bajo una inmensa presión a través de un bebedero central. Una red de canales cuidadosamente diseñada distribuye este líquido presurizado. Cada cavidad se llena simultáneamente. El plástico se enfría y solidifica. El molde se abre y decenas de piezas idénticas caen con un movimiento rápido.
Por qué los moldes para tapas exigen precisión
Las tapas y cierres de botellas representan un desafío de ingeniería único. Son consumibles de gran exigencia que requieren una precisión exacta. Una desviación de tan sólo unas pocas centésimas de milímetro provoca fugas. También puede impedir que una tapa se enrosque correctamente en una botella. Debido a que las tapas son pequeñas pero se necesitan miles de millones, son candidatas perfectas para la tecnología de alta cavitación. Esta estrategia permite a los fabricantes satisfacer la enorme demanda global manteniendo al mismo tiempo las estrictas tolerancias dimensionales necesarias para un sellado seguro.
Tendencias de la industria: moldeado inteligente y eficiencia de materiales
Si observamos los cambios recientes en la industria, el sector del plástico se está moviendo agresivamente hacia sistemas de cavitación ultraalta integrados con tecnología inteligente. Los precios de las materias primas fluctúan constantemente. Los mandatos de sostenibilidad impulsan envases más ligeros. Los fabricantes están yendo más allá de las configuraciones mecánicas básicas para seguir siendo competitivos.
Específicamente, la integración de sensores IoT en molde se está convirtiendo en una práctica estándar para herramientas premium. Estos sensores monitorean la presión de la cavidad y las tasas de enfriamiento en tiempo real. Este enfoque basado en datos permite realizar ajustes dinámicos de la máquina sobre la marcha. Garantiza una fabricación sin defectos incluso en diseños masivos de 96 cavidades. Además, existe un gran impulso para aligerar el peso. Los ingenieros de herramientas ahora deben diseñar moldes capaces de manejar secciones de pared más delgadas sin causar disparos cortos o deformaciones. Esto requiere un mecanizado de acero impecable y un control térmico superior del canal caliente.
Principales beneficios en la producción de plástico
Lograr tiempos de ciclo más rápidos
La principal ventaja de actualizar sus herramientas es la drástica reducción del tiempo total de fabricación. El tiempo del ciclo sigue siendo relativamente similar ya sea que utilice un molde de una sola cavidad o de múltiples cavidades. Por ejemplo, un molde de una sola cavidad que funciona en un ciclo de 12 segundos produce 300 piezas por hora. En marcado contraste, un molde de 32 cavidades que ejecuta exactamente el mismo ciclo de 12 segundos produce 9600 piezas por hora. Este aumento exponencial garantiza que las instalaciones cumplan con plazos de entrega ajustados sin tener que utilizar máquinas las 24 horas del día.
Calidad constante en lotes grandes
Un error común es pensar que producir más piezas simultáneamente provoca una pérdida de consistencia. En realidad, un molde bien diseñado exige un estricto control de calidad. La ingeniería avanzada garantiza que se apliquen exactamente la misma presión de inyección, temperatura de fusión y velocidad de enfriamiento universalmente. En consecuencia, la tapa producida en la primera cavidad es dimensionalmente idéntica a la tapa producida en la trigésima segunda cavidad. Mantener esta estricta uniformidad es esencial para las líneas de montaje automatizadas posteriores. Incluso los defectos menores provocarán que el equipo taponador se atasque.
Escalabilidad para empresas en expansión
Ampliar las operaciones sin problemas es un obstáculo importante para las empresas en crecimiento. Depender de moldes de una sola cavidad para la producción en masa requiere comprar docenas de máquinas de inyección por separado. También necesita unas instalaciones enormes y numerosos operadores. Los moldes de alta cavitación evitan este problema por completo. Al maximizar la producción de una sola máquina, las empresas aumentan exponencialmente la capacidad de producción sin un aumento lineal del equipo de capital.
Cavidad única versus cavidades múltiples: tomar la decisión correcta
Cuándo seguir con la cavidad única
A pesar de los abrumadores beneficios de la alta cavitación, los moldes de una sola cavidad no están obsoletos. Cumplen propósitos estratégicos en el ciclo de vida de fabricación. Siguen siendo la opción estándar para la creación de prototipos y pruebas de diseños de nuevos productos. Cuando un proyecto requiere piezas muy complejas con socavados intrincados que requieren complejos mecanismos deslizantes, un molde de una sola cavidad mantiene los costos de herramientas manejables. Minimiza el riesgo financiero inicial.
Por qué el alto volumen exige múltiples cavidades
Para la producción en masa, las matemáticas a largo plazo favorecen en gran medida las herramientas con múltiples cavidades. El mayor coste inicial de ingeniería y mecanizado se compensa rápidamente. Se observan reducciones masivas en el tiempo de la máquina, el consumo de energía y los costos de mano de obra. Considere un escenario en el que necesita producir 10 millones de gorras a presión. El uso de un molde de una sola cavidad requiere años de funcionamiento continuo. Un molde de 64 cavidades completa el mismo pedido en una fracción del tiempo.
Métrica de producción
Configuración de una sola cavidad
Ejemplo de configuración de múltiples cavidades 32 cavidades
Costo inicial de herramientas
Más bajo
Más alto
Salida por ciclo
1 parte
32 piezas
Costo por pieza
Alto debido al tiempo de la máquina
Muy bajo
Aplicación ideal
Prototipos y Bajo Volumen
Producción en masa y alto volumen
Cómo reducir considerablemente los costos de producción
Reducir el costo por pieza
El motor económico fundamental aquí son las economías de escala. En el moldeo por inyección de plástico, el costo por pieza se calcula dividiendo los costos totales de producción por la cantidad de piezas producidas. Los costos totales incluyen tarifas por hora de la máquina, mano de obra, gastos generales y amortización de herramientas. Debido a que una configuración de múltiples cavidades produce exponencialmente más piezas en el mismo período de tiempo, la velocidad fija por hora de la máquina se diluye en un número mucho mayor de unidades. Esto mejora directamente los márgenes de beneficio.
Optimización del uso de materiales
Los modernos sistemas multicavidad son maravillas de la eficiencia de los materiales. Los moldes de canal frío tradicionales crean una estructura de plástico sólida junto con las piezas reales. Esta chatarra debe recortarse y rectificarse, lo que hace perder tiempo y degrada la calidad de la resina. Por el contrario, un de alto rendimiento molde para tapas a presión de múltiples cavidades utiliza sistemas avanzados de canal caliente. Estos sistemas mantienen fundido el plástico del interior de los canales del canal. El plástico se inyecta directamente en las cavidades. Esto elimina completamente el corredor sólido. Casi el 100 por ciento de la resina comprada va directamente al producto final.
Maximizar la utilización de la máquina
Ejecutar un molde grande en una sola máquina del tamaño adecuado consume muchos más recursos que dividir la carga de trabajo. Consolida el consumo energético. Se necesita menos electricidad para calentar un barril y operar un sistema hidráulico. También agiliza la mano de obra. Los operadores solo necesitan monitorear, cargar tolvas y mantener una máquina.
Técnicas esenciales de diseño y optimización
Sistemas de canal caliente versus sistemas de canal frío
La elección del sistema de guías determina la máxima eficiencia de su herramienta. Si bien los canales fríos son más baratos de fabricar, los sistemas de canales calientes son universalmente preferidos para la producción de tapas de gran volumen. Un canal caliente mantiene el polímero fundido a una temperatura precisa hasta la entrada de la cavidad. Esto proporciona una mejor dinámica de flujo y reduce la presión de inyección requerida. Los tiempos de ciclo disminuyen significativamente. El acabado cosmético del capuchón también ha mejorado enormemente.
Enfriamiento conformado para ciclos más rápidos
El enfriamiento representa la mayor parte del ciclo de moldeo por inyección. A menudo consume hasta el 70 por ciento del tiempo total. La refrigeración eficiente es primordial. Los ingenieros superiores utilizan técnicas de enfriamiento conforme. Se perforan canales de agua altamente optimizados para seguir de cerca la geometría específica de la tapa. El enfriamiento rápido y uniforme evita que las tapas se deformen. Garantiza la estabilidad dimensional al tiempo que reduce valiosos segundos del tiempo del ciclo.
Mecanizado de precisión y parámetros del mundo real
La durabilidad depende enteramente de los materiales de construcción. Estos moldes soportan inmensas fuerzas de sujeción durante millones de ciclos. de primer nivel Las herramientas de inyección de tapas avanzadas se basan en aceros para herramientas de alta calidad. Por ejemplo, el uso de acero inoxidable S136 de primera calidad para el núcleo y la cavidad, endurecido a HRC 48-52, ofrece una resistencia al desgaste excepcional. Combate los efectos corrosivos de la desgasificación del polímero. Cuando se combina con un canal caliente de válvula de aguja de precisión, los tiempos de ciclo alcanzan habitualmente la marca de 10 a 12 segundos. La herramienta supera fácilmente entre 3 y 5 millones de disparos sin requerir una renovación importante.
Superar los desafíos comunes del moldeado
Equilibrio del relleno del molde
Lograr un relleno perfectamente equilibrado es un desafío de ingeniería complejo. El plástico fundido debe llegar a las cavidades centrales y a las cavidades más externas exactamente al mismo tiempo, temperatura y presión. Si el relleno está desequilibrado, las tapas centrales quedan sobrecargadas y estresadas. Los límites perimetrales siguen incompletos. Los ingenieros resuelven esto utilizando un software de análisis de flujo de moldes de ingeniería asistida por computadora. La simulación del proceso de inyección permite a los diseñadores ajustar los diámetros de los canales y los tamaños de las compuertas mucho antes de cortar cualquier acero.
Prevención de flashes y tomas cortas
Los defectos detienen rápidamente la producción en masa. La inflamación se produce cuando el plástico fundido se filtra en la línea de separación entre las mitades del molde. Esto crea una fina capa de plástico similar a una navaja en el borde de la tapa. Por el contrario, los disparos cortos ocurren cuando el plástico no logra llenar toda la cavidad. Prevenir estos problemas requiere tolerancias de mecanizado excepcionalmente estrictas. También se debe mecanizar minuciosamente en el molde una ventilación adecuada. El aire atrapado debe escapar. Sin una ventilación adecuada, el aire comprimido provoca disparos cortos o incluso quema el plástico.
La realidad del mantenimiento del molde
Incluso los moldes más robustos requieren un mantenimiento sistemático. El mantenimiento regular no es negociable para operaciones de 24 horas. Una lista de verificación práctica estándar incluye fregar las cavidades para eliminar los residuos pegajosos de resina. Debe lubricar las piezas móviles, como los pasadores eyectores, para evitar el desgaste del metal. También es fundamental inspeccionar los canales de enfriamiento para detectar acumulación de incrustaciones minerales. Un estricto programa de mantenimiento preventivo extiende drásticamente la vida útil operativa de la herramienta.
Seleccionar el socio de fabricación adecuado
Evaluación de la experiencia técnica
No todos los fabricantes de moldes están equipados para manejar las rigurosas complejidades de las herramientas de alta cavitación. Al seleccionar un socio, evalúe su experiencia específica. Necesita un fabricante que se especialice profundamente en moldes de producción de tapas de gran volumen en lugar de un taller de plásticos generalista. La verdadera experiencia significa que comprenden intuitivamente el desmontaje de roscas, el moldeado de bandas a prueba de manipulaciones y las ubicaciones precisas de las puertas. Estos detalles son críticos para los cierres funcionales.
Control de calidad y pruebas
Un fabricante confiable mantiene protocolos de control de calidad transparentes. Antes de que un molde salga de sus instalaciones, deben realizar pruebas exhaustivas. Estas corridas de muestreo iniciales implican colocar el molde en una máquina de inyección para producir piezas reales. Luego, las muestras físicas se miden rigurosamente frente a modelos CAD 3D para verificar la precisión dimensional. Esto garantiza que la herramienta esté realmente lista para producción al llegar a su planta.
Soporte posventa y garantías
La relación nunca debe terminar el día de la entrega. Los moldes de gran volumen son importantes inversiones de capital. Evaluar las garantías ofrecidas. Un proveedor acreditado garantiza la vida útil del molde durante un número específico de ciclos según el grado del acero. También deben proporcionar soporte técnico accesible, documentación de mantenimiento detallada y una cadena de suministro confiable para piezas de repuesto como boquillas de canal caliente.
Conclusión
Lograr una mayor eficiencia de volumen depende en gran medida de la calidad, la precisión y el diseño del propio molde. La actualización requiere una mayor inversión de capital inicial. Sin embargo, la dramática reducción de los tiempos de ciclo, el desperdicio de material y el costo por pieza la convierte en la estrategia innegable para la producción en masa. Al elegir los sistemas de rodetes adecuados, optimizar la refrigeración y asociarse con un fabricante especializado, las empresas escalan la producción sin esfuerzo. Si está listo para mejorar sus capacidades de fabricación, explore soluciones personalizadas de cavidades múltiples en Senlan Moulds. Comuníquese con su equipo de ingeniería hoy para revisar sus diseños y obtener una cotización personalizada adaptada a sus demandas de producción.
Preguntas frecuentes
¿Cuáles son las principales ventajas de utilizar un molde de inyección multicavidades?
Las principales ventajas incluyen una eficiencia de volumen exponencialmente mayor, un costo por pieza significativamente menor y tiempos de producción generales más rápidos. Al producir varias piezas en un solo ciclo de máquina, los fabricantes cumplen pedidos masivos rápidamente y al mismo tiempo mantienen una calidad constante de las piezas en todo el lote.
¿Cuánto dura un molde de tapa con alta cavitación?
Dependiendo del grado específico de acero utilizado, como el acero inoxidable S136 endurecido de alta calidad tratado con HRC 48-52, un molde premium dura mucho tiempo. Con una estricta rutina de mantenimiento de las instalaciones, normalmente están clasificados para realizar entre 3 millones y más de 5 millones de ciclos de inyección antes de requerir una renovación importante.
¿Cuál es el tiempo de ciclo típico para un molde de tapa con múltiples cavidades?
Los tiempos de los ciclos varían según el diseño de la tapa, el espesor de la pared y la eficiencia del sistema de enfriamiento. Sin embargo, un molde para tapas a presión de múltiples cavidades bien diseñado que utiliza enfriamiento conformado y un sistema de canal caliente de precisión generalmente logra tiempos de ciclo de entre 10 y 15 segundos.
¿Cómo afecta la cavitación a los requisitos de fuerza de sujeción?
A medida que aumenta el número de cavidades, aumenta el área total proyectada de las piezas de plástico. Esto requiere una máquina de moldeo por inyección proporcionalmente más grande con una mayor fuerza de sujeción para mantener las mitades del molde cerradas de forma segura durante la inyección a alta presión, evitando defectos de rebaba.
¿Cómo se asegura que todas las cavidades se llenen uniformemente?
Los fabricantes confían en software avanzado de análisis del flujo del molde durante la fase de diseño inicial. Al simular digitalmente el flujo de plástico fundido, los ingenieros afinan la geometría de los corredores y las compuertas. Esto garantiza que el plástico fundido llegue a cada cavidad exactamente a la misma presión y temperatura.
¿Es mejor un canal caliente o un canal frío para la producción de tapas?
Para la producción de tapas de gran volumen, un sistema de canal caliente es casi siempre la mejor opción. Reduce drásticamente el desperdicio de material al mantener fundido el plástico del canal. Esto elimina los desechos sólidos del canal, reduce los tiempos generales del ciclo y mejora el acabado cosmético al proporcionar una marca de entrada mucho más limpia.
¿Se pueden utilizar estos moldes para piezas complejas?
Sí, pero a medida que aumenta la complejidad de la pieza, el diseño del molde se vuelve significativamente más complejo. Para piezas extremadamente complejas que requieren múltiples controles deslizantes o mecanismos de desatornillado, es posible que sea necesario reducir el número total de cavidades para acomodar los componentes de acero móviles. Para artículos estándar como tapas y cierres, la alta cavitación sigue siendo la práctica estándar de la industria.