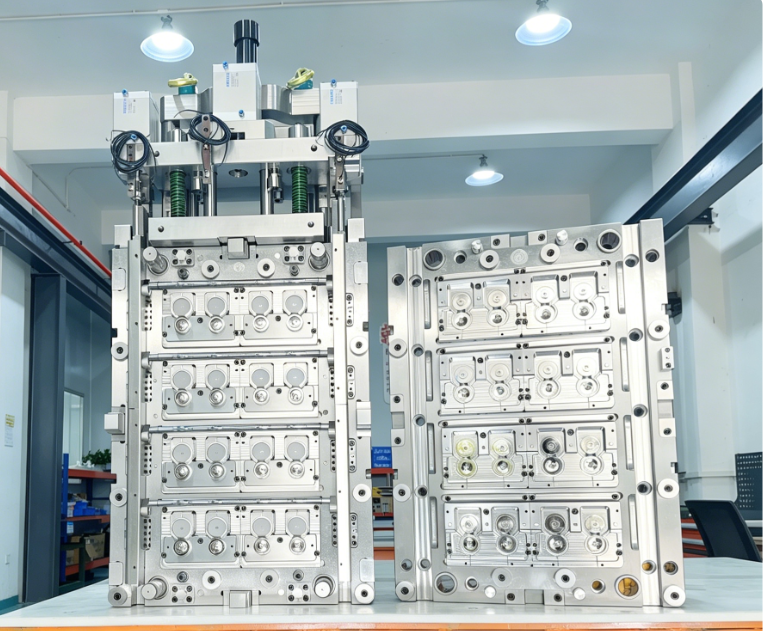
¿Los costos de ensamblaje secundario están afectando sus márgenes de producción? Las complejas tapas abatibles exigen un enfoque de fabricación más eficiente. Los diseños deficientes de herramientas internas inevitablemente causan rebabas y defectos en las piezas. Esto hace que lograr un contacto perfecto entre acero dentro de la cavidad sea una necesidad absoluta para operaciones rentables.
Análisis recientes de la industria destacan un cambio masivo en el sector del embalaje. Los crecientes costos laborales y los estándares de higiene cada vez más estrictos están impulsando una rápida transición hacia procesos de moldeo de un solo paso totalmente automatizados. Los fabricantes se están alejando agresivamente del tradicional moldeado en dos pasos y del ensamblaje secundario. En cambio, prefieren soluciones integradas y de manos libres. En el centro de esta actualización en toda la industria está la demanda de una mecánica interna impecable del molde. Dominar estos mecanismos, específicamente las superficies de cierre, es absolutamente vital al diseñar un molde de inyección de tapa de cierre In-Mold . Debido a que estas herramientas avanzadas pliegan y cierran la tapa antes de la expulsión, las superficies de acero coincidentes que forman la bisagra viva y los mecanismos de cierre deben ejecutarse con precisión a nivel de micras.
En esta completa guía de ingeniería, exploraremos la física fundamental del diseño de cierre. Desglosaremos sus aplicaciones específicas en moldes de cierre altamente automatizados, resaltaremos los errores comunes que se deben evitar en el taller y brindaremos mejores prácticas prácticas para garantizar una producción de alto rendimiento y sin rebabas.
Conclusiones clave
Definición de características complejas: el contacto interno de acero con acero es esencial para crear orificios pasantes, encajes a presión y bisagras vivas. Elimina la necesidad de mecanismos de levas externos complejos y que requieren mucho mantenimiento.
Crítico para la automatización: un sistema de cierre automatizado en el molde se basa completamente en superficies de contacto perfectamente calibradas para formar características delicadas, como el orificio de dispensación, sin rebabas.
Los ángulos de inclinación son obligatorios: se requiere estrictamente un ángulo de inclinación mínimo de 3 a 5 grados en todas las superficies de contacto. Esto evita el desgaste del acero, una fricción severa y una degradación prematura de la herramienta.
La precisión evita el tiempo de inactividad: evitar descuidos comunes de ingeniería, como ventilación inadecuada, mala localización e ignorar la expansión térmica, ahorrará miles de dólares en mantenimiento de herramientas.
Comprensión de los principios de cierre en el diseño de moldeo por inyección
Para diseñar componentes plásticos de gran volumen y libres de defectos, comprender la mecánica fundamental del contacto interno de las herramientas es un requisito estricto. Esta sección define la física central que rige cómo funcionan estas características críticas en condiciones de fabricación extremas.
¿Qué es exactamente un cierre de molde?
En ingeniería de herramientas, un cierre se define como el área interna específica donde los bloques del núcleo y la cavidad hacen contacto directo e intencional. La función principal de este acoplamiento de acero con acero es bloquear el flujo de plástico fundido altamente presurizado. Mientras que una línea de separación estándar recorre el perímetro exterior de la pieza para separar las mitades del molde, un cierre interno crea características estrictamente dentro de los límites de la pieza. Al evitar que el polímero llene espacios geométricos específicos, estas barreras forman ventanas internas, orificios pasantes y geometrías socavadas complejas.
La física del contacto acero con acero
El procesamiento del plástico se rige por fuerzas físicas extremas. Durante la fase de inyección, el polímero fundido se inyecta en la cavidad a presiones que frecuentemente exceden los 15.000 PSI. Para evitar que la herramienta se rompa bajo esta inmensa presión, la máquina de moldeo aplica una enorme fuerza de sujeción. Este tonelaje suele medirse en cientos o miles de toneladas.
Las superficies de contacto existen directamente en la intersección volátil de estas dos fuerzas opuestas. Las caras de acero deben mecanizarse con exactitud exacta para soportar la presión de inyección sin separarse. Incluso una separación microscópica de 0,02 mm permitirá que el plástico fundido escape. Esto crea una protuberancia aguda e indeseada conocida como destello. Por el contrario, si la fuerza de sujeción es demasiado alta y la superficie de contacto es demasiado pequeña, las caras de acero se aplastarán entre sí. Esto provoca daños permanentes en las herramientas y costosas paradas de línea.
Eliminando la necesidad de acciones secundarias
Desde una perspectiva comercial y de mantenimiento, incorporar diseños de bypass es muy ventajoso. Tradicionalmente, la creación de funciones socavadas, como ajustes a presión, requiere levas deslizantes o acciones laterales. Estos son componentes mecánicos que se mueven perpendicularmente a la dirección de apertura primaria de la prensa. Las cámaras añaden un coste significativo a la construcción inicial. También requieren lubricación continua y son muy propensos a fallas mecánicas durante millones de ciclos.
Al utilizar un núcleo de paso de derivación, los ingenieros pueden crear estas características socavadas utilizando solo el movimiento vertical de apertura y cierre de la máquina. Los bloques del núcleo y la cavidad se entrelazan en un ángulo de tiro específico, sellando efectivamente el flujo de plástico para crear la geometría de ajuste a presión. Este principio reduce drásticamente la complejidad de las herramientas, reduce los costos de mantenimiento a largo plazo y mejora significativamente los tiempos generales de los ciclos.
Usos cruciales de los cierres en un molde de inyección de tapa de cierre dentro del molde
Los principios del contacto interno del acero se vuelven exponencialmente más críticos cuando se aplican a soluciones de embalaje altamente automatizadas. Las tapas abatibles son omnipresentes en los estantes de las tiendas minoristas, pero fabricarlas de manera eficiente requiere herramientas especializadas y de alta precisión.
Formando la delicada bisagra viva
Una bisagra viva es una red delgada y flexible de plástico que conecta el cuerpo principal de una tapa con su tapa. Permite que la tapa se doble repetidamente sin romperse. En herramientas avanzadas, formar esta bisagra requiere una separación de acero a acero ultraprecisa. Los componentes del núcleo y la cavidad deben unirse para dejar un espacio uniforme de apenas 0,2 mm a 0,3 mm.
Si la alineación se desplaza aunque sea unas pocas micras, la bisagra sufrirá un espesor de pared desigual. Esto provoca un fallo prematuro o un desgarro inmediato durante la primera curvatura mecánica. Además, la geometría circundante está diseñada para dirigir el flujo de polímero con precisión a través del área de la bisagra. Esta orientación de flujo específica alinea las moléculas de polímero perpendiculares al eje de la bisagra, maximizando la resistencia a la flexión y extendiendo la vida útil del cierre.
Creación del orificio dispensador y los cierres a presión
Las tapas abatibles requieren un orificio de dispensación limpio para el producto líquido y un pasador de sellado correspondiente en la tapa para evitar fugas al consumidor. Las superficies coincidentes del molde se utilizan para formar ambas características críticas simultáneamente. El pasador central que forma el orificio debe sellar perfectamente contra el bloque de cavidad opuesto.
Además, la tapa debe permanecer cerrada de forma segura durante el transporte y en los estantes de las tiendas minoristas. Esto se logra mediante un corte preciso de ajuste a presión. Al utilizar diseños de derivación, los ingenieros pueden formar el borde de retención del ajuste a presión sin depender de acciones laterales complejas. Esto garantiza que la tapa encaje de forma segura en la base con un clic táctil satisfactorio, brindando absoluta confianza al consumidor en el sello del producto.
Habilitación del mecanismo IMC automatizado
El pináculo absoluto de la fabricación con tapa abatible es la implementación de un sistema de cierre automatizado en el molde . En un proceso heredado estándar, las tapas se expulsan abiertas. Luego deben cerrarse mediante una máquina de ensamblaje secundaria, lo que consume valioso espacio en la fábrica, energía y mano de obra.
Un sistema IMC avanzado utiliza cinemática interna especializada, como brazos de cierre hidráulico, cremalleras o mecanismos de barrido. Estos componentes doblan la tapa sobre la base mientras el plástico aún está caliente y flexible en el núcleo, justo antes de la carrera de expulsión final. Las configuraciones de alta producción a menudo cuentan con 24 o 32 cavidades que funcionan con tiempos de ciclo de formación de ampollas de 12 a 15 segundos. Para que este plegado automatizado funcione perfectamente en cada ciclo, los cortes que forman las funciones de alineación deben ser perfectos. Si hay flash, el brazo de cierre mecánico se atascará. Las mitades de la tapa se desalinearán, lo que dará como resultado un producto aplastado y una línea de producción detenida.
4 principios de diseño esenciales para herramientas confiables
Para garantizar que un molde funcione de manera confiable durante una vida útil de millones de ciclos, los ingenieros de herramientas deben cumplir con estrictas pautas de diseño. Los siguientes principios son fundamentales para la ejecución exitosa de la herramienta.
Los ángulos de inclinación mínimos no son negociables
La regla más crítica en este tipo de ingeniería es la implementación de ángulos de inclinación adecuados. Un ángulo de inclinación es una ligera inclinación aplicada a las paredes verticales de los bloques de acero. Para superficies de contacto, el estándar de la industria es la regla de los 3 grados. Los ingenieros exigen que estas caras tengan un mínimo de 3 grados de inclinación, aunque se prefiere 5 grados para cierres automáticos.
Sin suficiente tiro, las superficies de acero opuestas se rasparán violentamente entre sí durante las carreras de apertura y cierre. Esta fricción crea soldaduras microscópicas entre las caras de acero. Estas soldaduras se rompen inmediatamente cuando se mueve la prensa. Este fenómeno destructivo, conocido como excoriación, destruye el acabado superficial liso y degrada rápidamente el sello, lo que lleva directamente a un flasheo severo.
El enfoque de mecanizado seguro para metales
Cuando un bloque de acero en bruto se mecaniza inicialmente utilizando equipos CNC, los ingenieros emplean una estrategia segura para el metal en todas las áreas de contacto críticas. Ser seguro para metales significa dejar intencionalmente una cantidad nominal de exceso de acero (normalmente de 0,05 mm a 0,1 mm) en las superficies durante las fases de fresado de desbaste y semiacabado.
Debido a que el metal no se puede volver a agregar fácilmente una vez cortado, dejar este material adicional permite a los fabricantes de herramientas altamente capacitados pulir y unir manualmente las mitades durante el ensamblaje final. Los fabricantes de herramientas que trabajan con tinta azul de Prusia dependen completamente de este margen adicional para pulir a mano el ajuste final. Este meticuloso proceso, conocido como manchado, garantiza que el núcleo y la cavidad coincidan con absoluta precisión. Compensa cualquier variación menor de mecanizado o tolerancia de apilamiento en una herramienta de múltiples cavidades.
Mantener el ancho adecuado de la superficie de sellado
El ancho físico de la superficie de contacto (el área real de acero en contacto con el acero) debe calcularse cuidadosamente. Un error de ingeniería común es hacer que esta superficie sea demasiado ancha. Si bien podría parecer que más área de contacto equivale a un mejor sellado, un terreno ancho requiere una enorme cantidad de tonelaje de sujeción para aplastar las dos mitades perfectamente planas. Si la máquina no puede proporcionar suficiente tonelaje, la herramienta simplemente no se cerrará por completo.
Por el contrario, si el terreno es demasiado estrecho, la inmensa fuerza de sujeción puede hacer que el borde de acero se abolle, se gire o se deforme con el tiempo. El ancho de sellado óptimo generalmente oscila entre 3 mm y 5 mm. Esto proporciona un equilibrio perfecto entre la presión de sellado localizada y la integridad estructural a largo plazo.
Tamaño de la característica del molde
Ancho de apagado recomendado
Riesgo de sobredimensionamiento
Riesgo de subdimensionamiento
Pequeño: menos de 50 mm
2,0 mm a 3,0 mm
Cierre incompleto del molde
Deformación y rodadura del borde.
Mediano: 50 mm a 150 mm
3,0 mm a 5,0 mm
Se requiere un tonelaje excesivo
Trituración de acero bajo fuerza de sujeción
Grande: más de 150 mm
5,0 mm a 8,0 mm
Mala ventilación y gas atrapado
Desgaste acelerado de la herramienta
Equilibrio de la presión de inyección y la fuerza de sujeción
Los ingenieros deben calcular el área proyectada de las características internas para garantizar que el tonelaje de sujeción de la máquina de moldeo sea suficiente. El área proyectada es la sombra bidimensional que la característica proyecta en la dirección del trazo de apertura del molde.
Al multiplicar esta área proyectada por la presión de la cavidad interna, los ingenieros determinan la fuerza de separación. La fuerza de sujeción de la máquina debe superar esta fuerza de separación en un margen de seguridad de al menos el 20 por ciento. Si la fuerza de sujeción es insuficiente, la presión de inyección forzará la apertura de la herramienta unas milésimas de pulgada. Esto da como resultado rebabas en toda la producción y desperdicio de resina.
Errores comunes que se deben evitar en el diseño de moldes de inyección de tapas
La ingeniería de precisión es la piedra angular de la producción de envases de gran volumen. Sin embargo, incluso los diseñadores experimentados pueden ser víctimas de descuidos específicos al detallar cinemáticas complejas. Evitar estos errores comunes en el taller es esencial para mantener la rentabilidad y la calidad constante de las piezas.
Error 1: Tiro inadecuado que provoca irritación
Como se estableció anteriormente, el borrador es esencial. Sin embargo, los diseñadores de productos a veces intentan utilizar una conicidad de cero o un grado para mantener una apariencia estética específica en la pieza de plástico final. Este es un error mecánico grave. Es casi seguro que una corriente de aire de un grado provocará irritación en los primeros miles de ciclos. La reparación del acero desgastado requiere detener la producción, sacar la herramienta de la prensa, soldar con láser metal nuevo en el área dañada y volver a mecanizar la superficie. Este proceso cuesta miles de dólares en tiempo de inactividad.
Error 2: Ventilación deficiente que provoca quemaduras de diésel
Cuando el plástico fundido llena una cavidad, desplaza rápidamente el aire ambiental que anteriormente estaba dentro. Si este aire no puede escapar, se comprime mucho. Al final de la fase de llenado, que a menudo ocurre cerca de una barrera de contacto, el aire comprimido se calienta dramáticamente. Las temperaturas a veces pueden superar los 1.000 grados centígrados.
Si los canales de ventilación no están diseñados adecuadamente a lo largo del perímetro, este aire sobrecalentado literalmente encenderá el plástico circundante. Esto provoca un defecto grave conocido como quema de diésel, que deja marcas de hollín negras y carbonizadas en la pieza. En la fábrica, el claro olor a plástico quemado es un claro indicador de este problema. Una quema de diésel es particularmente desastrosa para la delicada bisagra viva de una tapa abatible, volviéndola frágil e inútil.
Error 3: Ignorar la expansión térmica del acero para moldes
Los moldes de inyección son entornos térmicos altamente dinámicos. Durante los ciclos de producción continuos, el plástico caliente transfiere calor continuamente a los bloques de acero. Dependiendo del diseño del canal de enfriamiento, el núcleo y la cavidad pueden operar a temperaturas muy diferentes.
El acero se expande a medida que se calienta. El acero para herramientas estándar tiene un coeficiente específico de expansión térmica. Si una herramienta se calienta 40 grados centígrados, un bloque de acero de 500 mm de ancho se expandirá casi un cuarto de milímetro. Si los ingenieros diseñan tolerancias estrictas basadas únicamente en la temperatura ambiente, la expansión térmica durante la producción activa hará que las superficies de contacto se atasquen, se atasquen o choquen. Esto conduce a fallas mecánicas catastróficas.
Error 4: complicar demasiado la geometría de la pieza
Los diseñadores de productos frecuentemente agregan socavados intrincados, logotipos complejos o características agresivas sin consultar a los ingenieros de herramientas. Estas complejidades innecesarias obligan a los fabricantes de herramientas a diseñar superficies de acero enrevesadas y con múltiples ángulos que son increíblemente difíciles de mecanizar y mantener. A menudo, una modificación menor en el diseño de la pieza de plástico, como cambiar el ángulo de un ajuste a presión en dos grados o mover ligeramente la ubicación de un orificio, puede simplificar drásticamente la geometría interna de las herramientas. Un diseño aerodinámico reduce la carga mecánica en el molde de inyección de tapa de cierre In-Mold . Esto se traduce directamente en menos requisitos de mantenimiento y una confiabilidad mucho mayor.
Guía práctica: prevención de defectos y selección de herramientas
La rebaba es el defecto más frecuente asociado con la falla del sello interno. Ocurre en el momento en que el plástico escapa del espacio de la cavidad previsto. Prevenirlo requiere una combinación de técnicas de fabricación de alta gama y una selección optimizada de materiales.
Mecanizado de precisión y proceso de localización
Lograr un producto sin rebabas comienza en la planta de fabricación. Las fresadoras CNC de 5 ejes de alta velocidad y el mecanizado preciso por descarga eléctrica son vitales para la precisión. Cortan el acero endurecido con tolerancias de más o menos 0,005 mm.
Después del mecanizado inicial, los fabricantes de herramientas experimentados realizan el crítico procedimiento de ajuste. Aplican una capa microfina de tinta azul de Prusia al bloque de la cavidad y cierran la herramienta en una prensa hidráulica. Cuando se abre, la tinta se transfiere al núcleo dondequiera que haya contacto físico. Los fabricantes de herramientas inspeccionan cuidadosamente esta transferencia de tinta. Si la tinta tiene manchas, indica puntos altos y bajos en el acero. Luego utilizan herramientas de micropulido para eliminar los puntos altos hasta lograr una transferencia uniforme de tinta del 100 por ciento. Esto garantiza un sellado perfecto bajo presión.
Seleccionar el acero y la dureza del molde adecuados
Debido a que estas superficies soportan millones de impactos de alto tonelaje, seleccionar el acero para herramientas adecuado es fundamental para el éxito a largo plazo. Los metales blandos se deformarán rápidamente bajo presión de sujeción. Las mejores prácticas de ingeniería dictan el uso de aceros para herramientas endurecidos de primera calidad para todos los insertos de contacto.
Por ejemplo, al diseñar una herramienta de cierre con alta cavitación, los fabricantes de primer nivel suelen especificar acero inoxidable S136 para los insertos de núcleo y cavidad. El endurecimiento de este acero a HRC 48-50 proporciona una resistencia al desgaste excepcional. También ofrece una excelente resistencia a la corrosión contra polímeros que desprenden gases, lo que garantiza que los bordes de cierre permanezcan afilados y sin rebabas durante una vida útil de varios millones de ciclos.
Grado de acero para herramientas
Rango de dureza
Características clave para herramientas internas
Aplicación típica
Acero P20
CDH 28 a 32
Fácil de mecanizar, pero demasiado blando para un uso de gran volumen.
Prototipos de bajo volumen y piezas sencillas.
Acero para herramientas H13
HRC 48 a 52
Excelente tenacidad y alta resistencia a la fatiga térmica.
Moldes industriales de alta presión y gran volumen.
S136 Inoxidable
HRC 48 a 54
Alta dureza, resistencia superior a la corrosión, requiere un alto pulido óptico.
Envases premium y cierres abatibles automatizados.
Mejores prácticas para adquirir sus herramientas automatizadas
Diseñar y construir una herramienta altamente automatizada es una inversión de capital importante. Adquirir el equipo adecuado es fundamental para la producción de su fábrica. Necesita un socio de herramientas que comprenda profundamente la cinemática compleja, la integración de canales calientes y las tolerancias de alta precisión.
Evaluación de las capacidades de un fabricante de moldes
No todos los talleres de herramientas están equipados para manejar las rigurosas demandas de las soluciones de embalaje automatizadas. Al evaluar a un proveedor potencial, audite sus instalaciones para detectar capacidades específicas. Asegúrese de que utilicen centros de mecanizado CNC avanzados capaces de lograr una precisión a nivel de micras. Además, verifique que su departamento de control de calidad utilice máquinas de medición por coordenadas para validar que el acero mecanizado coincida perfectamente con los datos CAD 3D antes de que comience el ensamblaje. Un requisito previo obligatorio es una amplia experiencia con cinemáticas complejas, como sistemas de piñón y cremallera, desatornillado hidráulico y brazos de cierre integrados.
Por qué es importante asociarse con expertos de la industria
Construir una herramienta automatizada de 24 o 32 cavidades no es una tarea para los fabricantes de moldes novatos. El intrincado equilibrio entre termodinámica, dinámica de fluidos e ingeniería mecánica requiere experiencia especializada. La asociación con líderes de la industria garantiza que su proyecto sea manejado por profesionales experimentados que comprenden los matices de la producción en el taller.
Equipos de ingeniería expertos se especializan en optimizar geometrías de piezas complejas para garantizar una producción sin rebabas. Al aprovechar una solución avanzada de herramientas para tapas abatibles IMC , los fabricantes pueden lograr tiempos de ciclo excepcionalmente rápidos. Esto elimina por completo los cuellos de botella del ensamblaje secundario y asegura un activo duradero que maximiza el retorno de la inversión.
Conclusión
Sin lugar a dudas, un diseño impecable de herramientas internas es vital para operaciones de moldeo exitosas y de alto rendimiento. Implementar ángulos de desmoldeo adecuados, utilizar prácticas de mecanizado seguras para metales y seleccionar acero endurecido de primera calidad evita errores costosos y la degradación de las herramientas. El mecanizado CNC de precisión y el meticuloso posicionamiento manual garantizan tiradas de producción de alta calidad y sin rebabas. Para productos altamente automatizados y de gran volumen, invertir en herramientas de cierre perfectamente diseñadas genera un enorme retorno de la inversión comercial. Elimina por completo la necesidad de máquinas de ensamblaje secundarias, reduce drásticamente las tasas de desechos y optimiza los tiempos de ciclo hasta el segundo. Al adherirse a estos rigurosos principios de ingeniería, los fabricantes pueden lograr resultados de moldeo superiores y maximizar su éxito operativo a largo plazo. Si está buscando mejorar sus capacidades de producción, explore las soluciones de herramientas avanzadas de Senlan Moulds para solicitar una consulta de diseño y asegurar su ventaja competitiva.
Preguntas frecuentes
¿Cuál es el ángulo de desmoldeo mínimo requerido para un sello de molde interno?
Generalmente, se requiere estrictamente un mínimo de 3 grados, pero los ingenieros de herramientas recomiendan encarecidamente 5 grados. Este cono evita la fricción y el rozamiento del acero durante las carreras de apertura y cierre, lo que garantiza la longevidad de la herramienta y evita la rebaba.
¿Qué es exactamente un molde de inyección con tapa de cierre In-Mold?
Es una herramienta automatizada altamente especializada que se utiliza principalmente para envases con tapa abatible. Cuenta con sistemas mecánicos internos, como brazos hidráulicos o cremalleras con engranajes, que pliegan y cierran la tapa mientras la pieza aún está dentro de la prensa. Esto elimina por completo la necesidad de máquinas de ensamblaje posteriores al moldeado independientes.
¿Por qué mi herramienta parpadea en las superficies de contacto?
El destello ocurre cuando el contacto acero con acero se ve comprometido. Esto puede deberse a un tonelaje de sujeción inadecuado de la máquina, acero desgastado o desgastado, presión de inyección excesiva que fuerza la apertura de la herramienta o un mal posicionamiento inicial donde las mitades simplemente no encajan perfectamente.
¿Se pueden reparar las superficies de contacto de acero dañadas?
Sí. Las superficies dañadas a menudo se pueden reparar mediante microsoldadura o soldadura láser para agregar acero endurecido nuevamente al área afectada. A esto le sigue un remecanizado de precisión y un remanchado manual de la superficie a sus dimensiones originales para restaurar el sello perfecto.
¿Por qué se prefieren los diseños de derivación a las acciones laterales?
Los diseños de derivación se integran directamente en el movimiento vertical del núcleo y la cavidad. Esto significa que no se necesitan piezas móviles para crear socavaduras como ajustes a presión. Esto hace que la herramienta sea más económica de construir, mucho más fácil de mantener y mucho menos propensa a fallas mecánicas en comparación con las levas deslizantes.
¿Cómo afecta la expansión térmica a la mecánica interna del molde?
Durante la producción, el acero para herramientas absorbe calor del plástico fundido y se expande. Si los ingenieros no tienen en cuenta este coeficiente de expansión durante la fase de diseño, las superficies de acero coincidentes pueden atascarse, desgastarse o estrellarse cuando la herramienta alcanza su temperatura de funcionamiento, lo que provoca daños graves.
¿Qué acero para herramientas es mejor para superficies de cierre de gran volumen?
Para embalajes de gran volumen, los ingenieros suelen recomendar acero inoxidable de primera calidad, como el S136, endurecido a HRC 48-50. Esto proporciona la dureza necesaria para soportar millones de impactos de sujeción y, al mismo tiempo, resiste la corrosión provocada por la liberación de gases del plástico, manteniendo los bordes de sellado perfectamente afilados.