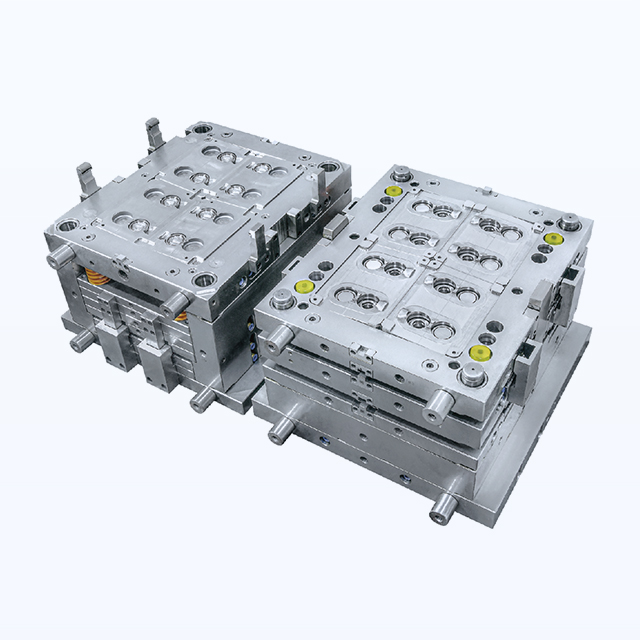
La industria mundial de tapas de botellas opera con márgenes muy reducidos. Los gerentes de planta saben que la eficiencia de fabricación dicta la rentabilidad. Se enfrenta a un difícil dilema financiero y de ingeniería al montar una nueva línea de envasado. ¿Debería invertir en moldeo por inyección o por compresión?
Esta guía desglosa las diferencias fundamentales, la dinámica de costos y las métricas de desempeño de ambos procesos. Los ingenieros de adquisiciones necesitan datos concretos para tomar decisiones de compra informadas. Proporcionaremos exactamente eso.
Conclusiones clave
Diferencias de proceso: la tecnología de inyección funde polímeros y los fuerza a entrar en una cavidad cerrada. La compresión presiona una gota de plástico extruido dentro de una cavidad abierta y calentada.
Flexibilidad de diseño: Los sistemas de inyección dominan los diseños complejos como las gorras abatibles y deportivas. La compresión es estrictamente para cierres de bebidas estándar simples y de gran volumen.
Dinámica de costos: la compresión ahorra energía y tiene costos de herramientas iniciales más bajos para formas básicas. Por el contrario, las herramientas de inyección multicavidad ofrecen automatización y velocidad inigualables para piezas complejas.
Estética: La compresión produce una superficie superior perfectamente lisa sin marcas de entrada. Sin embargo, los sistemas modernos de inyección de compuerta reducen esta marca a un punto casi invisible.
El veredicto: Su volumen de producción específico, complejidad geométrica y presupuesto de gastos de capital dictarán la elección óptima.
Conceptos básicos: moldes de inyección de plástico con tapa versus tecnologías de moldes de compresión
Comprender los principios mecánicos detrás de estos métodos es fundamental antes de aprobar inversiones en equipos pesados. Ambos están establecidos en el sector del embalaje. Simplemente operan de manera diferente.
Cómo funciona un molde de inyección de plástico para tapas
Camine hacia un piso de producción de alta velocidad. El proceso comienza alimentando gránulos termoplásticos crudos (generalmente polietileno o polipropileno de alta densidad) en una tolva de la máquina. Estos perdigones caen en un barril calentado. Un tornillo alternativo giratorio los funde mediante calor térmico y cizallamiento mecánico.
Una vez que el plástico alcanza la temperatura exacta de fusión, el tornillo actúa como un émbolo. Estalla el polímero fundido bajo una inmensa presión en un molde de inyección de plástico para tapas de botellas diseñado con precisión . El plástico se empaqueta en cavidades microscópicas para formar roscas internas y nervaduras estructurales. Los canales de enfriamiento conformados avanzados eliminan rápidamente el calor. La pieza se solidifica en segundos antes de que un sistema de expulsión automatizado borre el lote.
Cómo funciona el moldeo por compresión
Por el contrario, el moldeo por compresión se ejecuta continuamente sobre una enorme rueda giratoria. Evita por completo los lotes cíclicos. Una extrusora funde la resina plástica. Luego, la máquina corta una gota precisa de resina fundida.
Unos brazos mecánicos colocan esta gota en la mitad inferior de la cavidad de un molde calentado. A medida que gira la rueda giratoria, la mitad superior del molde desciende. La presión hidráulica aplana la gota fundida. El material fluye hacia afuera para llenar la cavidad. El enfriamiento se produce cuando la rueda completa su rotación. La tapa terminada se expulsa y el ciclo se repite.
Ventajas clave de utilizar un molde de inyección de plástico con tapa
Los ingenieros que exigen alto rendimiento y precisión a menudo se inclinan por la tecnología de inyección. Presenta claras ventajas que la compresión rotativa simplemente no puede igualar.
Geometrías complejas
La mayor ventaja para un molde de inyección de tapas con canal caliente premium es el manejo de geometrías complejas. Piense en cierres abatibles, tapas deportivas push-pull, bisagras vivas o roscas internas intrincadas. La inyección es prácticamente la única vía viable aquí. La presión de sujeción extrema empaqueta plástico fundido en cada detalle microscópico. Los sistemas de compresión carecen de esta capacidad de flujo.
Alto rendimiento de múltiples cavidades
La fabricación moderna prospera gracias a los sistemas avanzados de canal caliente. Estos colectores mantienen el plástico fundido hasta la compuerta de la cavidad. Esto reduce drásticamente el desperdicio de material. Una herramienta de inyección de primer nivel de un fabricante de renombre puede tener 48, 72 o incluso 96 cavidades. Combine esto con un enfriamiento rápido y los tiempos de ciclo se reducirán a solo unos segundos. Puedes producir miles de tapones por minuto.
Versatilidad de materiales y automatización total
Además, la tecnología de inyección maneja un espectro más amplio de polímeros y aditivos de rendimiento. El proceso de fusión controlado del barril permite a los fabricantes mezclar resinas especiales, inhibidores de rayos UV o eliminadores de oxígeno con total consistencia. También admite el moldeado de dos disparos para tapas de varios colores o materiales. Estas máquinas se integran perfectamente en entornos automatizados sin luces. Los robots manejan la extracción de piezas y el control de calidad sin problemas.
Los pros y los contras del moldeo por compresión para cierres
Para tomar una decisión de compra equilibrada, debe comprender dónde destaca la tecnología de compresión y dónde choca contra un muro.
Ventajas
Eficiencia energética: la compresión funciona a temperaturas de extrusión más bajas en comparación con la fusión por inyección de alto cizallamiento. Prensar material requiere menos energía hidráulica que inyectarlo bajo presión extrema. Esto produce ahorros de energía mensurables por unidad.
Sin marcas de entrada: colocar la gota fundida directamente en la cavidad elimina el punto de inyección. El resultado es una superficie superior perfectamente lisa. A las marcas de bebidas les encanta esto para la impresión personalizada de alta calidad o el estampado en papel de aluminio.
Cambios rápidos de color: la extrusión continua acelera la purga del sistema. Cambiar los colores de la resina requiere menos tiempo de inactividad en comparación con la limpieza del complejo cilindro de inyección y los colectores de canal caliente.
Contras
Alcance de diseño limitado: la limitación geométrica es el principal inconveniente. No se pueden producir de manera eficiente tapas con bisagras vivas o estructuras internas complejas. Maneja estrictamente formas simétricas y relativamente planas.
Huella de la máquina: Las máquinas de compresión rotativa son enormes. Consumen un valioso espacio en la fábrica. También están altamente especializados. Una máquina de inyección puede cambiar a productos completamente diferentes simplemente cambiando el molde.
Tendencias actuales de la industria en la fabricación de cierres
Los estrictos mandatos de sostenibilidad y las iniciativas de aligeramiento están remodelando el sector del embalaje. Los gerentes de planta están reevaluando activamente sus líneas de producción para mantener el cumplimiento y la rentabilidad.
Específicamente, el impulso agresivo de los materiales reciclados posconsumo obliga a los fabricantes a adaptarse. Las resinas de PCR exhiben notoriamente índices de flujo de fusión inconsistentes. Procesarlos requiere el control térmico preciso que solo proporciona un colector de inyección de alta ingeniería.
Además, las nuevas regulaciones que exigen límites fijos han interrumpido la producción heredada. Si bien el moldeo por compresión maneja bien las tapas de botellas de agua atadas estándar, la tecnología de inyección está experimentando un aumento masivo de la demanda. Los cierres deportivos livianos de primera calidad y las tapas cosméticas sofisticadas requieren tolerancias estrictas de herramientas de inyección de alta gama. Esta tendencia subraya la creciente necesidad de herramientas adaptables y de alta precisión en las fábricas modernas.
Análisis de costos: herramientas versus maquinaria de compresión
El retorno de la inversión y el gasto de capital siguen siendo los factores decisivos en última instancia para los compradores de la parte inferior del embudo. Las estructuras financieras de ambos procesos divergen marcadamente.
Costos iniciales de herramientas y equipos
Diseñar un de alta precisión para envases molde de inyección de plástico para tapas de botellas requiere un capital inicial sustancial. Mecanizar canales calientes equilibrados, diseñar canales de enfriamiento conformes y fresar acero endurecido hasta tolerancias a nivel de micras es costoso. Sin embargo, las máquinas de inyección estándar están ampliamente disponibles y tienen precios competitivos en todo el mundo.
Por el contrario, el utillaje de cavidades individuales para compresión es relativamente económico. Sin embargo, la máquina rotativa en sí misma representa una inversión de capital masiva y altamente especializada.
Mantenimiento y costo total de propiedad
Los requisitos de mantenimiento también difieren. Las herramientas de inyección necesitan un mantenimiento periódico de los sistemas de canal caliente y los pasadores expulsores. Una herramienta premium construida con acero inoxidable S136 con endurecimiento al vacío supera fácilmente los 5 millones de disparos antes de necesitar una renovación importante.
Las máquinas de compresión requieren el mantenimiento de docenas de conjuntos de punzones y cavidades individuales en la rueda giratoria. Gestionar el desgaste del uniforme en todos estos conjuntos requiere mucha mano de obra. Durante un ciclo de vida típico de cinco años, la compresión genera un costo total de propiedad más bajo para miles de millones de tapas simples de botellas de agua debido al ahorro de energía. Para cualquier tapa funcional, la velocidad y versatilidad del molde de inyección ofrecen un retorno de la inversión muy superior.
Eficiencia de producción: tiempos de ciclo y tasas de producción
La velocidad y la escalabilidad impulsan la fabricación de envases. Ambas tecnologías ofrecen tasas de producción excepcionales a través de diferentes vías mecánicas.
Desglose del tiempo de ciclo y escalabilidad
Durante el moldeo cíclico, la fase de enfriamiento dicta el tiempo del ciclo. El plástico debe solidificarse lo suficiente como para expulsar sin deformarse. Históricamente, la inyección era más lenta que la compresión. Hoy en día, los canales de enfriamiento conformes se envuelven firmemente alrededor de las geometrías de las cavidades. Esta innovación reduce drásticamente los tiempos del ciclo de inyección, lo que les permite rivalizar con las velocidades de compresión.
Escalar la producción con inyección es sencillo. Si la demanda aumenta, simplemente invierta en un molde más grande (actualizándolo de 32 a 72 cavidades) y móntelo en una máquina más grande. El escalado de una línea de compresión generalmente obliga a comprar una unidad rotativa completamente nueva.
Calidad y estética: marcas de entrada, precisión y consistencia
Las empresas de bebidas y cosméticos conscientes de su marca exigen cierres impecables. El proceso de fabricación tiene un impacto directo en la estabilidad dimensional y el atractivo en los estantes del comercio minorista.
Precisión dimensional y apariencia visual
La tecnología de inyección ofrece una precisión extrema para dimensiones críticas. La alta presión de sujeción garantiza que el plástico reproduzca perfectamente las microcaracterísticas. Esto garantiza la precisión del paso de la rosca y bandas confiables a prueba de manipulaciones, evitando fugas en la botella.
La diferencia estética más notable es la marca de la puerta. Esta es una pequeña mancha por donde el plástico entró en la cavidad. Los sistemas de canal frío más antiguos dejaban distintos baches. Hoy en día, los sistemas avanzados de canal caliente con válvula y compuerta utilizan pasadores mecánicos para cerrar el flujo de manera limpia. La marca se vuelve casi invisible. Las tapas de compresión evitan esto por completo y ofrecen una superficie superior sin costuras ideal para la impresión de logotipos de alta resolución.
Tomar la decisión: ¿Qué proceso es el adecuado para las tapas de sus botellas?
Los gerentes de planta deben navegar por una compleja matriz de variables. La decisión requiere un análisis riguroso de los gastos de capital, los costos operativos y los requisitos geométricos. Utilice esta matriz de evaluación para comparar sus parámetros operativos.
Matriz integral de comparación de procesos
Criterios de evaluación
Tecnología de moldeo por inyección
Tecnología de moldeo por compresión
Complejidad del diseño
Excepcionalmente alto. Capaz de socavados, bisagras vivas y roscas internas complejas.
Baja a moderada. Ideal para cierres simples, simétricos y de perfil plano.
Costo inicial de herramientas
Mayor gasto de capital inicial debido a los complejos sistemas de canal caliente y al mecanizado de precisión.
Menor gasto de capital inicial, ya que las cavidades de las herramientas son generalmente menos complejas.
Consumo de energía
Moderado a alto. Requiere energía para derretir la resina por completo y mantener las temperaturas del canal caliente.
Más bajo. Opera a temperaturas de extrusión más bajas y utiliza prensado mecánico.
Estética de la superficie superior
Presenta una marca de compuerta visible en el punto de inyección, aunque las compuertas de válvula lo minimizan.
Superficie superior perfectamente lisa, ideal para impresión o estampado personalizado de alta resolución.
Capacidad multimaterial
Excelente. Admite moldeado de dos disparos y sobremoldeado para funciones de agarre suave.
Muy limitado. Generalmente restringido a procesos de extrusión de un solo material.
Cuándo elegir inyección o compresión
Opte por la tecnología de inyección si fabrica gorras complejas como gorras abatibles o gorras deportivas push-pull. También es obligatorio si necesita una precisión extrema para mecanismos a prueba de manipulaciones o planea utilizar resinas especiales y moldeado de dos disparos. Los sistemas de compresión rotativa tienen sentido si produce volúmenes excepcionalmente altos de tapas planas estándar para bebidas y necesita minimizar el consumo de kilovatios-hora por unidad.
Cómo obtener el mejor molde de inyección de plástico para tapas para su proyecto
Si sus datos apuntan hacia la tecnología de inyección, la adquisición es la siguiente fase crítica. La longevidad de su línea de producción y el retorno de la inversión dependen completamente de la calidad metalúrgica y de ingeniería de las herramientas.
Experiencia en Sistemas Avanzados de Canal Caliente
La dinámica térmica dicta los tiempos de ciclo y la consistencia de las piezas. Una gestión térmica deficiente provoca degradación del polímero, formación de hilos y fases de enfriamiento inaceptablemente largas. Debe asociarse con expertos en configuraciones avanzadas de canales calientes.
Invertir en un molde de inyección de tapas de plástico meticulosamente diseñado es fundamental. Los sistemas de alta calidad de líderes de la industria como Senlan Moulds utilizan controladores de temperatura PID precisos y tecnología avanzada de válvula y compuerta. Esto garantiza que el polímero fundido entre en cada cavidad exactamente a la misma temperatura y presión.
Calidad del acero, metalurgia y soporte a proveedores
La vida útil de las herramientas de cierre se mide en millones de ciclos. Siempre verifique los grados de acero utilizados. Los fabricantes premium utilizan aceros inoxidables de alta calidad como S136 o H13, sujetos a un riguroso endurecimiento al vacío. Esto garantiza una resistencia al desgaste excepcional.
Un fabricante de renombre proporciona una validación completa. Exigir un protocolo riguroso de Pruebas de Aceptación en Fábrica. Esto incluye ciclos extensos en seco y en húmedo utilizando su resina polimérica exacta para demostrar la precisión dimensional antes del envío.
Conclusión
Ambos métodos tienen un gran valor en el acelerado mercado del embalaje. Su elección final depende de la complejidad del diseño de la tapa y del volumen de producción. Las tapas simples se adaptan bien al moldeo por compresión. Los diseños de cierre complejos exigen herramientas de inyección avanzadas.
Los sistemas de inyección de calidad ofrecen una flexibilidad y velocidad inigualables. Siguen siendo los mejores defensores de la producción de tapas versátiles. Si está listo para actualizar su línea de embalaje, explore las soluciones de alta precisión de Senlan Moulds. Póngase en contacto con su equipo de ingeniería especializado hoy para obtener una cotización de herramientas personalizadas y optimizar su eficiencia de fabricación.
Preguntas frecuentes
¿Cuál es la vida útil promedio de un molde de inyección de plástico para tapas de alta calidad?
Cuando se diseña con acero inoxidable endurecido de primera calidad, como el S136, y se mantiene de acuerdo con estrictos protocolos industriales, un molde de alta calidad ejecuta de manera confiable entre 3 y 5 millones de disparos antes de requerir una renovación importante. Limpiar periódicamente los canales de refrigeración y garantizar que el colector del canal caliente esté correctamente purgado ampliará significativamente la vida operativa del equipo.
¿El moldeo por compresión es siempre más barato que el moldeo por inyección?
No, no es universalmente más barato. Si bien la tecnología de compresión generalmente cuenta con un menor consumo de energía y menores costos de herramientas iniciales para geometrías simples, la rentabilidad general depende completamente del diseño específico de la tapa. Los cierres complejos simplemente no se pueden fabricar mediante compresión, lo que hace que la tecnología de inyección sea el único método funcional (y, por lo tanto, más rentable) para la fabricación de cierres avanzados.
¿Puedo utilizar la misma resina plástica tanto para moldeo por inyección como por compresión?
Generalmente, ambos procesos utilizan plásticos comerciales estándar como polietileno de alta densidad y polipropileno. Sin embargo, los grados de material específicos requeridos a menudo difieren según el índice de flujo de fusión. Los procesos de inyección generalmente requieren resinas con un índice de flujo de fusión más alto para fluir rápidamente a través de complejos canales de canal caliente, mientras que los procesos de compresión pueden utilizar efectivamente resinas con un índice más bajo.
¿Por qué las tapas moldeadas por inyección tienen una pequeña protuberancia en la parte superior?
La pequeña protuberancia que se encuentra en la parte superior central de las tapas moldeadas por inyección se conoce como marca de puerta. Esta marca representa el punto exacto donde se inyectó el polímero fundido desde la boquilla del canal caliente hacia la cavidad del molde. Las herramientas modernas equipadas con sistemas avanzados de canal caliente de válvula y compuerta utilizan pasadores mecánicos para cerrar el flujo de plástico al ras de la pared de la cavidad, lo que hace que la marca de la compuerta sea casi invisible.
¿Qué proceso es mejor para las tapas de botellas a prueba de manipulaciones?
Ambas metodologías de fabricación son altamente capaces de producir bandas confiables a prueba de manipulaciones. Sin embargo, la tecnología de inyección a menudo proporciona claras ventajas mecánicas para diseños complejos. Las herramientas de inyección permiten cortes complejos dentro del molde y la creación de puentes de retención de alta precisión directamente durante el ciclo de moldeo, lo que garantiza métricas consistentes de fuerza de rotura para el consumidor.
¿Qué método de fabricación es mejor para las tapas de botellas atadas?
El método óptimo depende de la complejidad del diseño de la tapa. Para las tapas planas estándar que se utilizan en botellas de agua básicas, el moldeo por compresión es muy eficiente y rentable. Sin embargo, si la tapa atada incorpora un cierre deportivo, un mecanismo abatible o requiere aligeramiento con materiales reciclados posconsumo, el moldeo por inyección es la opción superior debido a su control térmico preciso y su capacidad para manejar geometrías complejas.
¿En qué se diferencia el mantenimiento de rutina entre las dos tecnologías de moldeo?
El mantenimiento del molde de inyección se centra principalmente en preservar el sistema de canal caliente, limpiar los canales de microventilación y lubricar los pasadores eyectores. Es un proceso altamente especializado pero centralizado. El mantenimiento de las máquinas de compresión implica gestionar el desgaste de docenas de conjuntos individuales de punzones y cavidades que giran sobre una enorme rueda. Esto requiere una calibración continua y laboriosa para garantizar una calidad uniforme de las piezas en todas las estaciones.